Das Trocknen ist einer der entscheidenden Schritte bei der Herstellung von verzehrfertigen (RTE) Frühstückscerealien. Nach der Extrusion – bei der ein gekochter Getreideteig durch eine Düse gepresst wird, um geformte Stücke herzustellen – enthält das Produkt noch einen erheblichen Feuchtigkeitsgehalt, der sorgfältig entfernt werden muss, um die gewünschte Textur, Knusprigkeit, Haltbarkeit in der Schale und Lagerstabilität zu erreichen. Dieser Artikel bietet einen umfassenden Leitfaden zur Trocknung von extrudierten Frühstückscerealien und behandelt dabei die wichtigsten Grundsätze, Anlagen, Parameter und bewährten Verfahren.
Warum das Trocknen wichtig ist
Frisch extrudierte Getreidestücke weisen in der Regel einen Feuchtigkeitsgehalt zwischen 18% und 25% oder mehr auf. Würde das Produkt nicht getrocknet, wäre es weich, zäh und anfällig für mikrobiellen Verderb. Der Trocknungsprozess erfüllt mehrere wichtige Funktionen:
Entwicklung der Textur: Durch die richtige Trocknung entsteht die charakteristische Knusprigkeit und Knackigkeit, die die Verbraucher erwarten.
Strukturelle Stabilisierung: Durch die schnelle Trocknung wird die expandierte Struktur “thermisch verfestigt”, wodurch ein Schrumpfen und Zusammenfallen verhindert wird.
Lagerbeständigkeit: Durch die Senkung des Feuchtigkeitsgehalts auf unter 5–7% werden Schimmelbildung und enzymatischer Abbau gehemmt.
Geschmacksverstärkung: Durch das Rösten während des Trocknungsprozesses entstehen angenehme Röst- und Karamellnoten.
Überlegungen zur Vortrocknung
Bevor der Trocknungsvorgang beginnt, sollten die extrudierten Getreidestücke auf die gewünschte Größe und Form zugeschnitten werden. Diese Zerschneidung erfolgt in der Regel durch ein an der Düsenfront des Extruders angeordnetes Rotationsmesser. Bei einigen Produkten kann ein erster Schritt zur Oberflächentrocknung durchgeführt werden, um die Stücke nicht mehr klebrig zu machen, bevor sie in den Haupttrockner gelangen. Dies kann in einem statischen Trockner bei etwa 78 °C (172 °F) für etwa 1,5 Minuten erfolgen.
Trocknungsanlagen
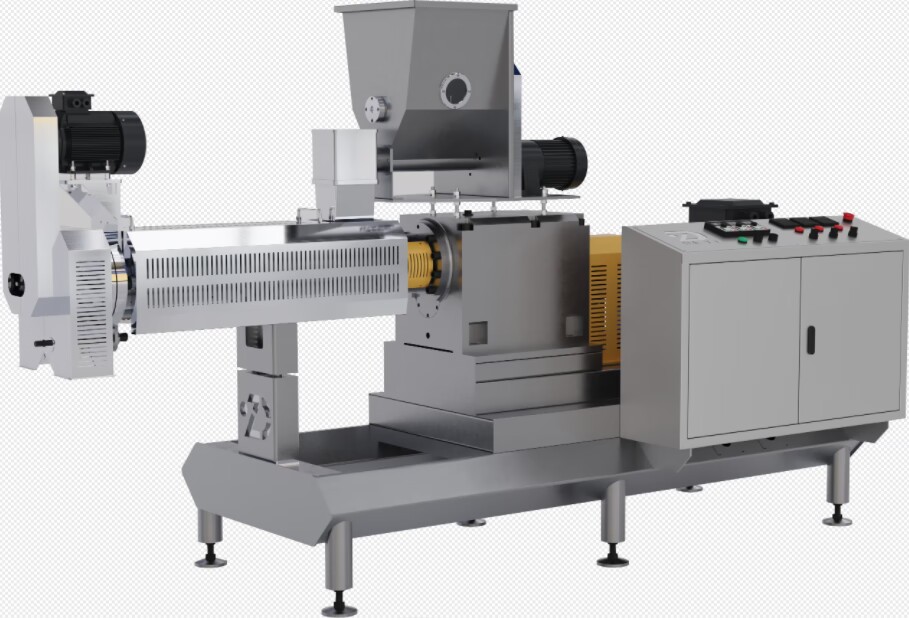
Bei der Herstellung von Frühstückscerealien kommen verschiedene Arten von Trocknern zum Einsatz, die jeweils eigene Vorteile bieten:
Konvektions-Tabletttrockner
Hierbei handelt es sich um Chargentrockner, bei denen Getreidestücke auf Tabletts verteilt und erhitzter, zirkulierender Luft ausgesetzt werden. Sie eignen sich für die Produktion in kleinem Maßstab oder als vorläufiger Trocknungsschritt.
Bandtrockner (kontinuierlich)
In Durchlaufbandtrocknern werden Getreidekörner auf einem perforierten Band durch eine beheizte Kammer befördert. Heiße Luft strömt von oben, von unten oder von beiden Seiten durch das Produktbett. Ein typisches Beispiel aus der Industrie ist der Zweikammer-Bandtrockner, der mit Einlasslufttemperaturen von etwa 87,8 °C und Verweilzeiten von etwa 20 Minuten betrieben werden kann.
Wirbelschichttrockner
Bei diesen Trocknern werden die Getreidekörner in einem Heißluftstrom schwebend gehalten, was für einen hervorragenden Wärme- und Stoffaustausch sorgt. Sie eignen sich besonders gut für eine gleichmäßige Trocknung und können über mehrere Temperaturzonen verfügen – beispielsweise Zone 1 bei 177 °C (350 °F) und Zone 2 bei 149 °C (300 °F) – bei einer Verweildauer von insgesamt nur wenigen Minuten.
Toastöfen
Röstöfen werden häufig als abschließender Trocknungsschritt eingesetzt und kombinieren das Trocknen mit einer Bräunung der Oberfläche, um Geschmack und Farbe zu verbessern. Der Thermoglide2-Röster beispielsweise entzieht dem Produkt überschüssige Feuchtigkeit und röstet gleichzeitig die Oberfläche.
Wichtige Trocknungsparameter
Die optimalen Trocknungsbedingungen hängen von der Zusammensetzung, der Größe, der Form und den gewünschten Endeigenschaften des Getreides ab. Die folgenden Parameter dienen jedoch als allgemeine Richtwerte:
Temperatur
Die Trocknungstemperaturen können je nach Anlage und Produkttyp stark variieren:
Niedertemperaturtrocknung: Zur schonenden Entfeuchtung können Temperaturen im Bereich von 60–100 °C (140–212 °F) verwendet werden. So wurde beispielsweise eine Heißlufttrocknung bei 85 °C (185 °F) eingesetzt, um Werkstücke innerhalb von 60 Minuten auf einen Feuchtigkeitsgehalt von 10% zu trocknen.
Hochtemperaturtrocknung/-röstung: Für eine schnelle Trocknung und Röstung können die Temperaturen zwischen 160 °C und über 260 °C (320–500 °F) liegen. Bei einigen Verfahren werden Einlasstemperaturen von bis zu 316 °C (600 °F) verwendet, wobei die Temperatur zum Auslass hin abnimmt.
Zweistufige Trocknung: Bei vielen Verfahren wird zunächst in einer ersten Stufe bei niedrigerer Temperatur die Hauptfeuchte entfernt, gefolgt von einer zweiten Stufe bei höherer Temperatur zum Rösten und zur endgültigen Feuchtere reduktion.
Zeit
Die Trocknungszeiten stehen in umgekehrtem Verhältnis zur Temperatur:
Kurz, bei hoher Temperatur: 1–2 Minuten bei 168–204 °C (335–400 °F) oder 30–60 Sekunden bei 199–260 °C (390–500 °F).
Länger bei niedrigerer Temperatur: 10–20 Minuten bei 100–200 °C oder bis zu 60 Minuten bei 85 °C.
Verlängerte Niedrigtemperaturbehandlung**: Bei einigen Verfahren wird eine Behandlungsdauer von 16 Stunden bei 43 °C (110 °F) in einem Umluftofen angewendet.
Endfeuchtegehalt
Der angestrebte Endfeuchtegehalt liegt in der Regel zwischen 1% und 5%:
1–3%: Für maximale Knusprigkeit und längere Haltbarkeit.
2–4%: Wird aufgrund seiner strukturellen Stabilität in vielen gepufften Getreideprodukten bevorzugt.
2–5%: Üblich bei Getreideflocken.
Unter 7%: Im Allgemeinen für die meisten RTE-Getreideprodukte akzeptabel.
Der Trocknungsprozess: Schritt für Schritt
Schritt 1: Vorläufige Trocknung der Oberfläche
Unmittelbar nach dem Extrudieren und Schneiden können die Getreidestücke einen kurzen Niedertemperaturtrockner durchlaufen, um Oberflächenfeuchtigkeit zu entfernen. Dadurch wird verhindert, dass die Stücke zusammenkleben, und sie werden für die weitere Verarbeitung vorbereitet.
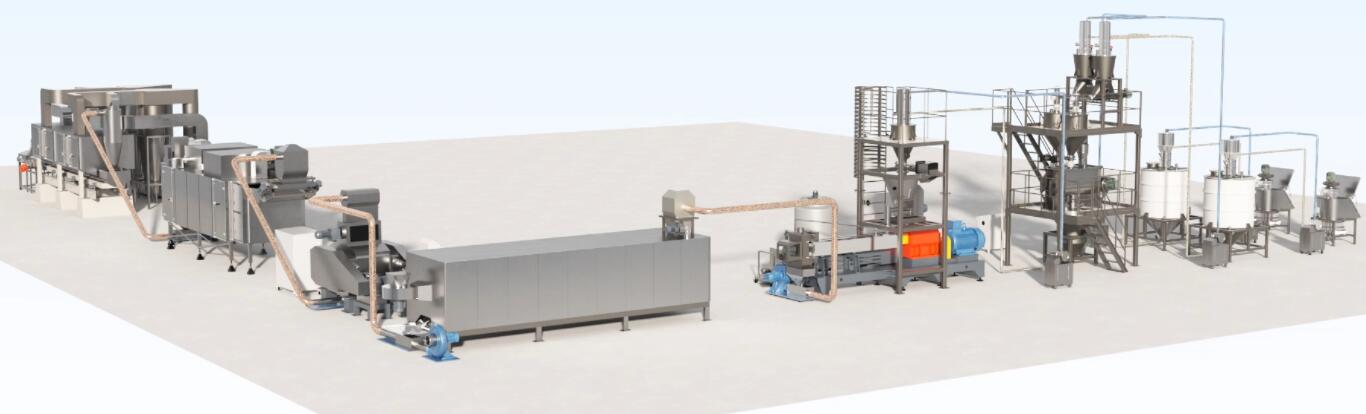
Schritt 2: Haupttrocknung (Entzug der Hauptfeuchtigkeit)
Die Werkstücke gelangen in den Vor-Trockner, wo der Großteil der Feuchtigkeit entfernt wird. Bei einem Heißlufttrockner, der bei 85 °C und einer relativen Luftfeuchtigkeit von 40% betrieben wird, kann dieser Schritt etwa 60 Minuten dauern, bis der Feuchtigkeitsgehalt auf etwa 10% gesenkt ist. Alternativ kann ein Hochtemperatur-Bandtrockner dies in 20 Minuten bei 87,8 °C erreichen.
Schritt 3: Rösten/Abschließende Trocknung
Das teilweise getrocknete Getreide gelangt anschließend in einen Röstofen oder in einen Hochtemperaturbereich eines Wirbelschichttrockners. In diesem Schritt wird der Feuchtigkeitsgehalt auf den Endbereich von 1–5% reduziert, während durch Maillard-Reaktionen und Karamellisierung Farbe und Geschmack entstehen. Typische Prozessbedingungen sind 168–204 °C für 1–2 Minuten oder 199–260 °C für 30–60 Sekunden.
Schritt 4: Kühlung
Nach dem Trocknen muss das Getreide vor dem Verpacken auf nahezu Umgebungstemperatur abgekühlt werden. Das Abkühlen verhindert die Feuchtigkeitswanderung innerhalb des Produkts und schützt wärmempfindliche Beschichtungen, die möglicherweise später aufgetragen werden. Zu diesem Zweck wird häufig Umgebungsluft verwendet.
Faktoren, die die Trocknungsleistung beeinflussen
Mehrere Faktoren beeinflussen die Effizienz und Gleichmäßigkeit des Trocknungsprozesses:
Höhe der Produktlage: Tiefere Lagen erfordern längere Trocknungszeiten und können zu einer ungleichmäßigen Feuchtigkeitsverteilung führen.
Luftgeschwindigkeit: Höhere Luftgeschwindigkeiten verbessern den Wärme- und Stoffaustausch, können jedoch in Wirbelschichten zum Mitreißen von Produkt führen.
Luftfeuchtigkeit: Eine geringere Luftfeuchtigkeit erhöht die Trocknungsgeschwindigkeit. Bei einigen Verfahren wird die relative Luftfeuchtigkeit geregelt – so wurde beispielsweise bei der Heißlufttrocknung eine Luftfeuchtigkeit von 40% verwendet.
Produktgeometrie: Kleinere Stücke trocknen schneller als größere; Formen mit einem höheren Verhältnis von Oberfläche zu Volumen geben Feuchtigkeit schneller ab.
Anfangsfeuchte: Eine höhere Anfangsfeuchte erfordert eine intensivere Trocknung.
Häufige Herausforderungen und Lösungen
Einsatzhärten
Wenn die Oberfläche zu schnell trocknet, während das Innere noch feucht ist, kann sich eine harte Kruste bilden, die die Feuchtigkeit im Inneren einschließt. Dies führt zu einer ungleichmäßigen Textur und einer verkürzten Haltbarkeit. Um eine Oberflächenverhärtung zu verhindern, wird bei einigen Verfahren während des Trocknungsprozesses die Luftfeuchtigkeit kontrolliert oder es werden mehrere Temperaturstufen eingesetzt.
Ungleichmäßige Trocknung
Schwankungen bei der Schichttiefe, der Luftstromverteilung oder der Stückgröße können dazu führen, dass einige Stücke übertrocknet werden, während andere zu feucht bleiben. Eine regelmäßige Überwachung der Schichtgleichmäßigkeit und der Luftströmungsmuster im Trockner ist unerlässlich.
Schrumpfung
Eine nicht ausreichend schnelle Wärmefixierung kann dazu führen, dass die expandierte Struktur während des Trocknens zusammenfällt, wodurch sich das Produktvolumen verringert und die Textur verändert wird. Die sofortige Einwirkung von heißer Luft nach der Extrusion trägt zur Stabilisierung der Struktur bei.
Zu starkes Rösten
Zu hohe Temperaturen oder eine zu lange Trocknungsdauer können zu unerwünschter Verfärbung, verbranntem Geschmack oder Nährstoffverlust führen. Eine sorgfältige Steuerung der Temperaturverläufe und Verweildauern ist erforderlich.
Beschichtung und Nachtrocknung
Viele Frühstückscerealien werden nach der ersten Trocknung mit einer Beschichtung versehen – beispielsweise mit Zuckersirup, Aromastoffen oder Vitaminsprays. Nach dem Auftragen der Beschichtung durchläuft das Produkt in der Regel einen abschließenden Trocknungsschritt, um die Beschichtung zu fixieren und eventuell hinzugefügte Feuchtigkeit zu entfernen. Dieser Nachtrockner kann bei Einlasslufttemperaturen von 107–121 °C (225–250 °F) betrieben werden. Der Endfeuchtegehalt nach dem Trocknen der Beschichtung wird in der Regel auf etwa 2–41 TP3T eingestellt.
Qualitätskontrolle und -überwachung
Während des gesamten Trocknungsprozesses sollten routinemäßige Qualitätskontrollen Folgendes umfassen:
Feuchtigkeitsgehalt: Messung mittels Feuchtigkeitsmessgeräten oder durch Trocknung im Ofen.
Schüttdichte: Ein Indikator für die Ausdehnung und die Qualität der Textur.
Farbe: Wird visuell oder mit Farbmessgeräten überwacht, um eine gleichmäßige Röstung zu gewährleisten.
Textur: Wird durch instrumentelle oder sensorische Bewertung hinsichtlich der gewünschten Knusprigkeit beurteilt.
Fazit
Das Trocknen von extrudierten Frühstückscerealien ist ein sorgfältig kontrollierter Vorgang, bei dem ein weiches, feuchtes Extrudat in ein knuspriges, lagerstabiles Produkt mit ansprechendem Geschmack und angenehmer Konsistenz umgewandelt wird. Der Erfolg hängt von der Auswahl des geeigneten Trocknertyps, der Optimierung der Temperatur- und Zeitparameter sowie der Überwachung des Feuchtigkeitsgehalts während des gesamten Prozesses ab. Ob nun ein einfacher Tabletttrockner für die Kleinserienfertigung oder ein hochentwickelter Mehrzonen-Fließbetttrockner für die industrielle Produktion zum Einsatz kommt – die Grundprinzipien bleiben dieselben: Die Feuchtigkeit muss effizient entfernt werden, während die expandierte Struktur erhalten bleibt, der Geschmack sich entfaltet und eine gleichbleibende Qualität gewährleistet wird. Wenn diese Grundlagen angemessen beachtet werden, können Hersteller Frühstückscerealien herstellen, die die Knusprigkeit, die Haltbarkeit in der Schale und die Lagerbeständigkeit bieten, die Verbraucher erwarten. Wenn Sie mehr erfahren möchten