はじめに
パフ状の朝食用シリアルは、魅力的な食感と栄養強化を兼ね備えた、手軽でそのまま食べられる食品として、世界中の家庭で定番となっています。 これらの製品は主にトウモロコシ、小麦、オーツ麦、または米を原料としており、生の穀物を軽くてサクサクしたフレーク、ボール、リング、あるいは独自の形状に変えています。その製造工程は、19世紀後半に朝食用シリアルが健康志向のベジタリアン食品として米国で初めて登場して以来、著しく進化してきました。 .
今日、パフ状の朝食用シリアルの製造は、押出技術に大きく依存しています。これは、穀物を主原料とする配合物を加熱・成形・膨化させ、完成品へと仕上げる、連続的で高効率なプロセスです。本記事では、原材料の取り扱いから最終包装に至るまでの工業的な製造プロセスについて、包括的に解説します。.
製造カテゴリーの概要
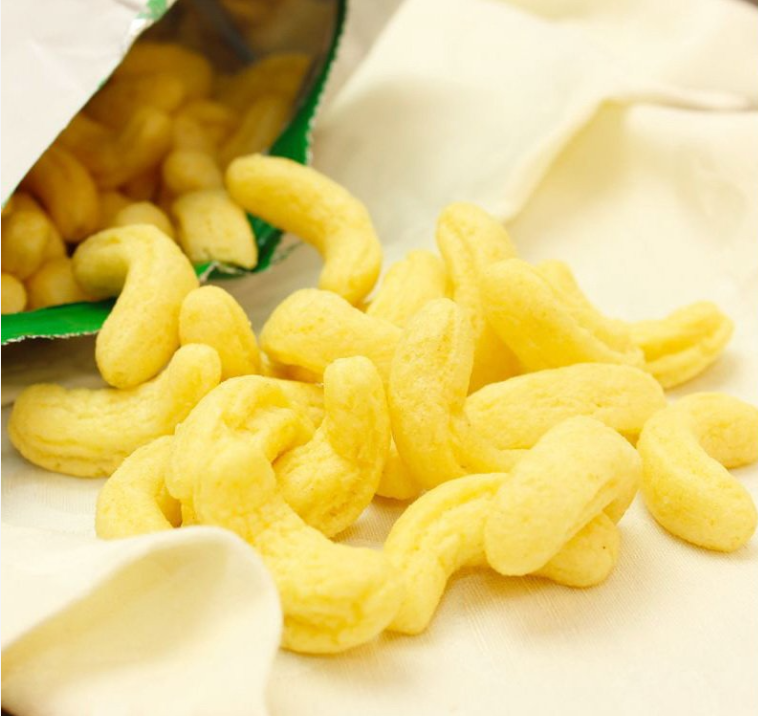
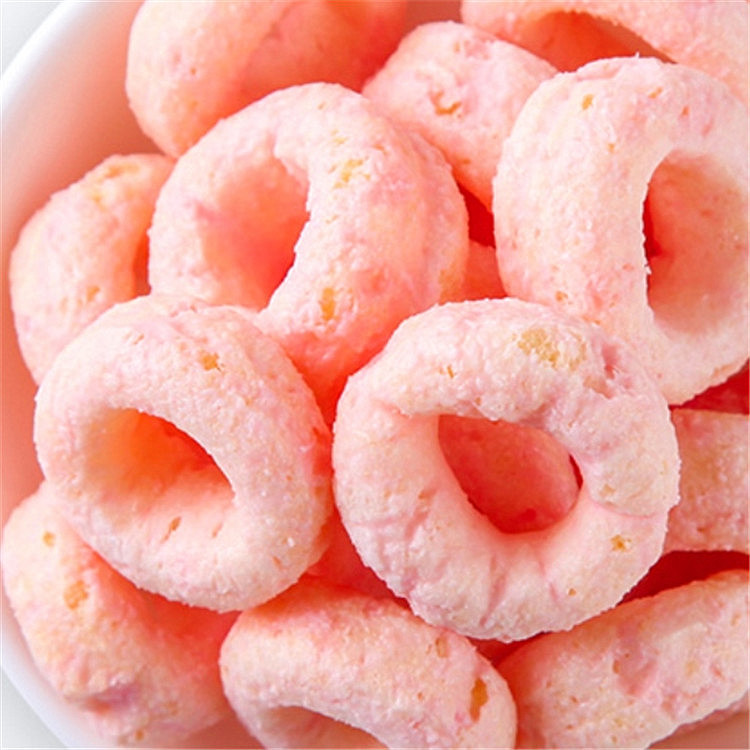
即食タイプの朝食用シリアルは、製造方法に基づいていくつかのカテゴリーに分類することができます。 これらには、フレーク状シリアル(コーンフレークなど)、ガンパフ加工全粒穀物、押出ガンパフシリアル、シュレッド全粒穀物、オーブンパフシリアル、グラノーラ、押出膨張シリアル、およびベイクドシリアルなどが含まれます。 このうち、押出成形に基づく製造プロセスは、その柔軟性、効率性、そして多様な形状や食感の製品を生み出す能力から、現代の生産において主流となっています。.
原材料と配合
主な原材料
どの朝食用シリアルも、その主原料は穀物です。トウモロコシ、小麦、オーツ麦、米が最も一般的に使用されており、これらは生産量の多い順(おおよその順位)に挙げられます。これらの穀物に含まれるデンプンは、加熱されて膨張することで、パフシリアル特有のサクサクとした食感を生み出します。.
追加コンポーネント
主原料となる穀物以外にも、メーカーはいくつかの他の原材料を配合しています:
甘味料:砂糖、はちみつ、または麦芽シロップは、風味を引き立て、トースト中の褐変を促進します。
香料:ココア、フルーツエキス、バニラ、またはモルト風味
栄養強化剤:栄養基準を満たすためにビタミンやミネラルが添加されています。通常、熱に安定した栄養素は調理前に添加されます。
– 塩:風味を引き立て、加工時のデンプンの性質に影響を与える
– 色:見た目を良くするために、食品用着色料を添加する場合があります
代替および改良された製剤
最近の技術革新により、原材料の範囲は従来の穀物を超えて広がっています。メーカー各社は現在、ひよこ豆やキヌアなどの豆類を加工しており、脂肪、糖分、塩分を控えめにして、タンパク質と食物繊維の含有量を高めたいという消費者のニーズに応えています。 研究により、砕米とササゲ粉(米70%、豆30%)などのブレンドを用いた朝食用シリアルの製造に成功し、良好な膨張指数と許容可能な加工特性を達成したことが実証されています。また、栗粉をベースとした配合も検討されており、独特の風味と栄養的特性を提供しています。 .
押出調理プロセス
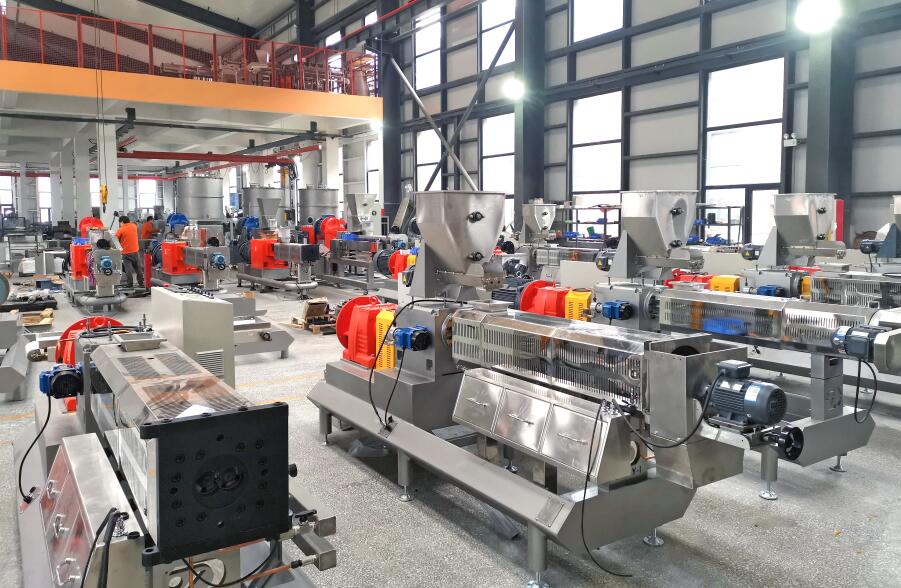
押出調理は、現代の朝食用シリアル製造における中核技術です。この連続プロセスでは、混合、調理、成形、膨化といった複数の単位操作が、1台の機械内で統合されています。.
動作原理
押出成形は、デンプンの熱可塑性という特性を利用しています。デンプンが密閉されたバレル内で熱、水分、および機械的せん断を受けると、糊化が起こります。 加熱された生地が押出機の出口にあるダイを通過する際、急激な圧力低下により過熱水が瞬時に蒸気に変わり、材料が多孔質でふくらんだ構造へと膨張します。.
単軸押出機と二軸押出機の比較
業界では、単軸押出機と二軸押出機の両方が使用されています。二軸押出機には、優れた混合能力、高い加工の柔軟性、より安定した製品品質など、いくつかの利点があります。また、脂肪分や水分含有量の高いものを含め、より幅広い原材料を処理することができ、加工パラメータを精密に制御することも可能です。.
押出パラメータ
製品の品質に影響を与える重要なパラメータには、以下のものがあります:
温度:一般的な押出ゾーンの温度範囲は、穏やかな処理の場合、40°Cから80°Cですが、直接膨張の場合はこれよりも高い温度が使用されます。
ねじの回転速度:回転速度は、入力される機械的エネルギーとせん断力に影響を与える
含水率:適切な膨張を確保するため、通常14%前後を維持する
送り速度:生産スループットと滞留時間を決定する
研究環境において、スクリュー回転数177 rpm、水分含有量14%の条件で加工された米・豆ブレンドなどの配合物は、8.89という膨張指数を示しており、これは良好な体積増加を示している。 .
—
パフシリアルの詳細な製造工程
製造工程は、フレーク、パフボール、フィリング入りシリアルなど、どのような最終製品を作るかによって異なります。以下に、ほとんどの押出成形による朝食用シリアルに適用できる一般的な工程の流れを示し、その後に具体的なバリエーションについて説明します。.
ステップ1:原材料の取り扱いと前処理
製造施設に搬入された穀物は、石やほこり、その他の作物の残渣などの異物を取り除くために洗浄処理が行われます。工程によっては、穀物を製粉して小麦粉や穀粉にするものもありますが、全粒穀物を使用する工程では、穀粒をそのままの状態で使用する場合もあります。前処理の段階には、テンパリング(加熱処理前の水分含有量を最適なレベルに調整すること)が含まれる場合があります。 .
ステップ2:計量と混合
小麦粉、砂糖、塩、乾燥栄養強化剤などの乾燥原料は、製品の配合に基づき正確に計量され、ミキサーで混合されます。この工程により、すべての成分が押出機に送り込まれる前に均一に分散されることが保証されます。一部の製造プロセスでは、この段階で、あるいは押出工程中のオンライン注入を通じて、水、油、液体甘味料などの液体原料が添加されます。.
ステップ3:押出調理
混合された原料は押出機に供給され、そこでスクリューに沿って以下の各ゾーンを通過していきます:
搬送ゾーン:原料が前方へ搬送され、最初の混合が行われます。.
混練・加熱ゾーン:原料が前方に移動するにつれて、スクリューの回転による機械的エネルギーとバレルヒーターからの熱エネルギーによって温度が上昇します。デンプン粒子は水分を吸収して膨潤し、糊化が進みます。タンパク質は変性します。こうして、原料は粘性のある可塑化された生地へと変化します。.
均質化ゾーン:温度と圧力が均一化され、このゾーンを通過する前に生地の性質が一定になるよう確保されます。.
ダイと膨張:加熱された生地は、特定の開口形状(円形、星形、リング形など)を持つダイプレートから押し出されます。バレル内部の高圧から大気圧への圧力低下により、水蒸気が瞬時に気化し、生地が多孔質でふくらんだ構造へと膨張します。 ダイ面の回転カッターが、押し出された生地を所望の長さに切り揃えます。 .
ステップ4:乾燥
押し出し成形直後の製品は、比較的高い水分含有量(通常20~30%)を有しています。朝食用シリアル特有のサクサクとした食感と保存安定性を実現するには、水分含有量を約3%まで低減する必要があります。乾燥は以下の段階を経て行われます:
予備乾燥:押出成形後、流動層乾燥機を用いて表面の水分を速やかに除去する。 .
最終乾燥:対流式オーブンまたは追加の流動層乾燥機を用いて、製品の品質を損なうことなく、内部の水分を目標値まで低減します。 .
ステップ5:トースト
多くのシリアル製品では、乾燥工程の後にトースト工程が行われます。 回転式オーブンやジェットゾーンインピンジメントオーブンで行われるこの工程は、水分をさらに低減し、メイラード反応による褐変で色付けを行い、風味を高め、サクサク感を向上させるという、いくつかの目的を果たします。焙煎のパラメータ(温度、時間、気流)は、一貫した製品特性を実現するために慎重に制御されます。.
ステップ6:コーティングと味付け
トーストした後、多くのシリアルには、味や見た目を良くするために表面に何かが塗られます。 .
砂糖コーティング:シリアル片に砂糖シロップ溶液(例:70°ブリックスのショ糖溶液)を噴霧する。その後、コーティングされた製品を乾燥させて釉薬を固め、用途によっては最終的な糖度を約35%にする。 .
脂肪分を含むコーティング:高級商品には、チョコレート、ヨーグルト、またはピーナッツバターのコーティングを施すことができます。.
調味:風味付け用の製品には、回転式の調味ドラムを用いて、塩、チーズパウダー、またはスパイスブレンドが塗布されます。一般的な調味添加量は、製品重量の20~30%の範囲です。 .
ステップ7:ビタミン・ミネラルの添加
熱に弱いビタミン(ビタミンB群やビタミンCなど)は、調理やトースト時の高温に耐えることができません。そのため、これらのビタミンは加工後に添加され、通常は溶液としてシリアルに噴霧されるか、コーティング材に分散させて添加されます。この加工後の栄養強化により、栄養素の保持と表示内容の正確性が確保されます。.
ステップ8:冷却と梱包
完成品は、包装前に冷却コンベアを通過して常温に戻されます。適切に冷却することで、パッケージ内の結露を防ぎ、サクサク感が損なわれるのを防ぎます。最後に、シリアルは計量され、製品の鮮度を維持するために管理された環境下で袋や箱に包装されます。 .
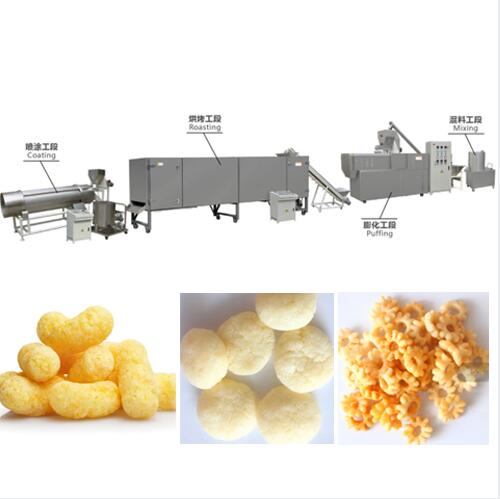
—
フレークシリアルの製造(バリエーション)
コーンフレークのようなフレーク状のシリアルは、基本的な押出成形に加えて、さらなる成形工程が必要となります:
1. ペレットへの押出成形:押出機は、パフ状の粒ではなく、高密度で膨張していないペレットを製造する
2. 冷却:ペレットを室温まで冷却する
3. フレーク化:冷却されたペレットは、回転する重いローラーの間を通過し、そこで押しつぶされて薄いフレーク状になる
4. 乾燥:フレークはフレーク化後に予備乾燥される
5. 焙煎:焙煎の工程でフレークを乾燥させると同時に膨張させ、最終的なサクサクとした食感を生み出します。
6. コーティングおよび包装:前述の通り
ガンパフ・シリアル(アレンジ版)
一部の伝統的なパフシリアルでは、押出成形ではなく、「ガンパフ」と呼ばれるバッチ式製法が用いられています。全粒穀物を回転する容器内で加圧調理した後、ガン機構を通じて急激に圧力を解放します。 この瞬時の圧力低下により、穀物は爆発的に膨張し、元の体積の数倍にまで「パフ」します。押出法ほど連続的ではありませんが、この方法では、パフライスやパフ小麦などの製品に独特の食感を生み出します。.
先進技術:充填および共押出加工されたシリアル
最近の技術革新により、シリアルの殻の中に甘いまたは塩味のフィリングが入った「フィリング入り朝食用シリアル」が登場しました。これらの製品は、共押出技術を用いて製造されています。 .
共押出成形プロセス
共押出ダイは、外側のシリアル生地と内側のフィリング(チョコレート、フルーツペースト、チーズ、またはクリーム)という2つの流れを同心円状に組み合わせます。 結合された生地流はダイから排出され、ピロー型成形機を通過します。この成形機により、連続したチューブ状の生地が、端が密封された個々のピロー状に成形されます。その後の工程(乾燥、トースト、コーティング)は、標準的なパフシリアルと同様に進められます。.
この技術により、メーカーは設備の改造を最小限に抑えながら高付加価値製品を製造することができ、大きな投資対効果をもたらします。 .
プロセス制御および品質パラメータ
主要品質指標
メーカーは、製品品質の一貫性を確保するために、いくつかのパラメータを監視しています:
膨張指数:押出物の直径とダイの直径の比率であり、パフ化効率を示す。十分に膨張した製品では、通常8~9前後の値となる。 .
見かけの密度:密度が低いほど、サクサク感が強くなり、消費者の評価も高くなります。0.25 g/cm³前後の値が一般的です。 .
吸水指数(WAI):素材の吸水能力を示す指標であり、ボウルライフ(シリアルが牛乳の中でサクサクした状態を保つ時間)に影響を与えます。 .
水溶性指数(WSI):水溶性成分の割合を示し、風味の放出や食感に影響を与えます。 .
破断強度:機械的強度とサクサク感を表す。 .
プロセス効率の指標
最新の排気技術により、高い効率が実現されています:
95%を超える収率を実現し、原材料の無駄を最小限に抑える
製品100 kgあたりわずか60 kWhという低消費電力――同等のシステムと比較して約半分
生産能力は、開発用システムの350 kg/hから、大量生産用工業ラインの2,000 kg/hまで
パフ状の朝食用シリアルの製造は、押出技術を中核とする高度な工業プロセスです。原料穀物の取り扱いから、ブレンド、押出調理、乾燥、トースト、コーティング、包装に至るまで、各工程において、望ましい食感、風味、外観、栄養成分を実現するためには、精密な制御が求められます。 最新の生産ラインには、フィリング入り製品向けの共押出成形、エネルギー効率に優れたパフ加工システム、包括的な品質監視といった先進的な機能が統合されています。.
消費者の嗜好がより健康的な選択肢へとシフトする中、業界では、朝食シリアル特有の軽やかでサクサクとした食感を保ちつつ、糖分や脂肪分を削減する代替原料(豆類、古代穀物)や配合の革新が続けられています。その結果、世界中の消費者に利便性、栄養、そして味覚的な満足感をもたらす、多様性に富んだ製品カテゴリーが生まれています。.
お問い合わせ:マーク
WhatsApp:8615953166130
メールアドレス:extruder@dayifoodindustry.com